Flux poussés en logistique : définition et fonctionnement
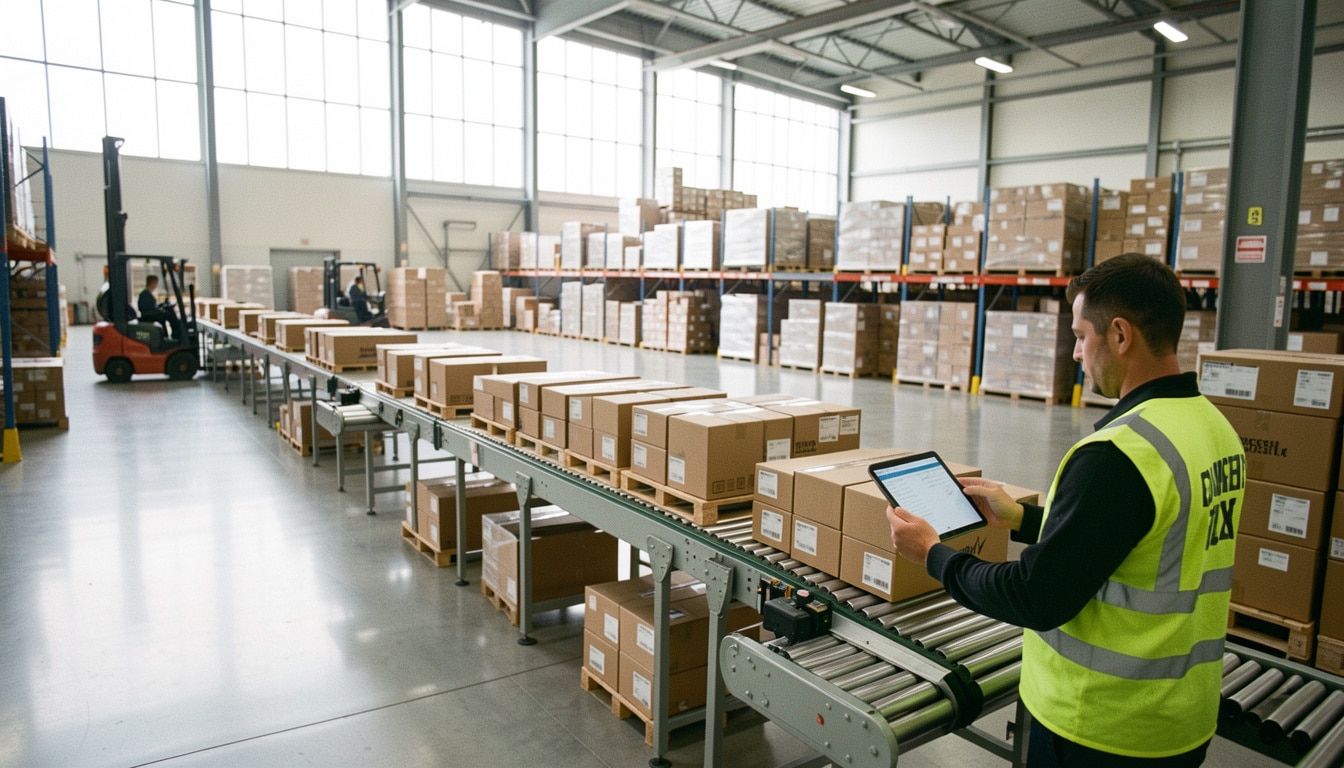
Dans une chaîne logistique, anticiper la demande peut faire toute la différence entre un entrepôt fluide et une production qui sature. Les flux poussés représentent une logique où l’on fabrique avant la commande réelle, à partir de prévisions et d’un planning précis. Cette approche permet de sécuriser les volumes, de mieux organiser le stock et de garder une longueur d’avance. Si votre entreprise doit livrer vite et tenir ses engagements, comprendre ce modèle devient essentiel.
Les flux poussés consistent donc à lancer la production avant que le client n’ait passé commande, par exemple quand une usine prépare 5 000 unités d’un produit standard en janvier pour couvrir les ventes attendues de février. Dans ce guide, vous allez voir comment la prévision pilote la planification, puis comment ce modèle se compare au flux tiré avant d’éclairer vos choix opérationnels.
Comment fonctionne un modèle de production anticipée
Le principe des flux poussés repose sur une idée simple : prévoir, lancer, produire, stocker. Dans ce système, l’entreprise s’appuie sur des prévisions pour pousser la production vers l’atelier avant la demande réelle. La planification devient centrale, car elle transforme un document de ventes prévisionnelles en ordres de fabrication concrets. Le processus sert à résumer les besoins, à organiser les capacités et à éviter les ruptures sur les références les plus stables.
Une entreprise qui fabrique des bouteilles d’eau de 50 cl peut, par exemple, lancer une série de 20 000 unités chaque lundi pour alimenter son stock de sécurité. Cette méthode de production permet de pousser les volumes au bon moment, tout en gardant un stock tampon. Les prévisions doivent rester fiables, sinon la production risque de pousser trop fort ou pas assez. La planification sert alors de système de pilotage pour chaque flux.
Déclenchement par la prévision
Le déclenchement des flux commence par une estimation de la demande future. Dans une logique de production anticipée, l’entreprise observe ses ventes de 2026, compare les tendances et ajuste ses prévisions pour pousser les bons volumes au bon rythme. Ce flux n’attend pas le client : il anticipe, puis il alimente le stock. Une méthode bien construite permet de résumer les besoins par famille de produits et de sécuriser les références les plus régulières.
- prévoir les ventes à partir des historiques
- lancer la production avant la commande
- stocker les produits finis en attente
- pousser les volumes selon le plan établi
Du planning aux ordres de fabrication
Le planning transforme les prévisions en ordres de fabrication, puis en séquences de production. Dans un atelier, ce flux passe d’abord par la planification, ensuite par le lancement, enfin par le contrôle des stocks. L’entreprise peut pousser une série de 3 000 pièces standard et la compléter avec un stock de sécurité de 8 %. Ce document de pilotage aide à résumer les priorités et à maintenir un processus stable, même quand la demande varie légèrement.
En quoi ce modèle se distingue-t-il du flux tiré et du flux tendu ?
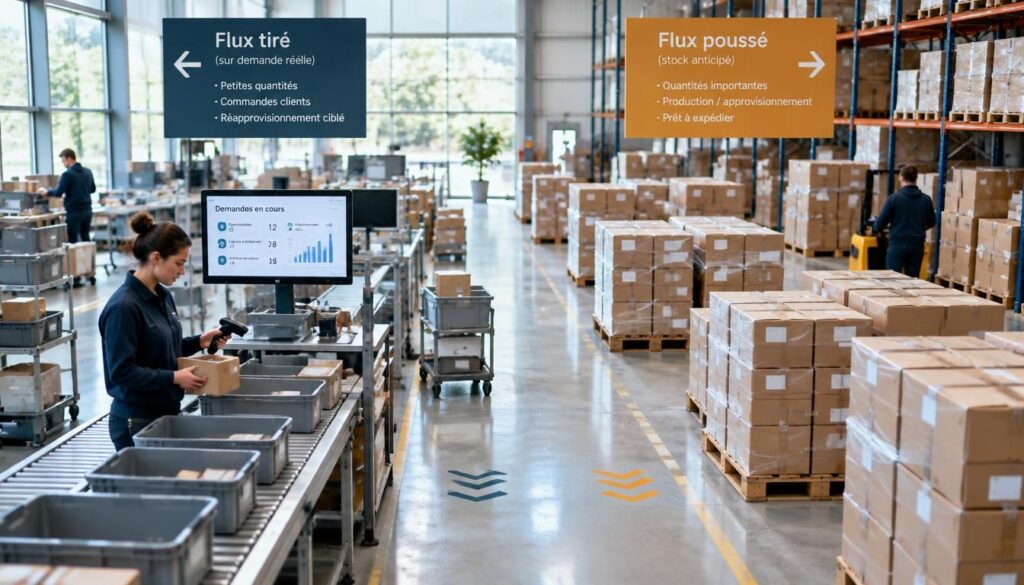
Les flux poussent la production avant la commande, alors que le flux tiré part du client pour tirer les opérations vers la demande réelle. Le flux tendu cherche, lui, à tendre vers un stock minimal et à réduire les temps d’attente. En logistique, ces trois logiques n’ont pas le même objectif : l’une sécurise les volumes, l’autre suit la commande, la dernière limite l’ensemble des matières immobilisées. Le choix dépend du produit, du délai et du niveau de service attendu.
Le tableau ci-dessous aide à lier chaque modèle à son usage. Un produit standardisé, comme un emballage carton vendu à 10 000 unités par mois, se prête souvent mieux à la production anticipée. À l’inverse, un produit personnalisé, fabriqué à la demande, se rapproche du flux tiré. Dans tous les cas, le stock reste la variable qui change tout : il peut protéger le client, mais aussi coûter cher s’il grossit trop.
| Modèle | Logique principale |
|---|---|
| Flux poussé | Produire avant la commande grâce aux prévisions |
| Flux tiré | Tirer la production à partir de la demande réelle |
| Flux tendu | Tendre vers le minimum de stock et de délai |
Trois logiques, trois rythmes
Le flux poussé convient à une production régulière, le flux tiré à une production plus réactive, et le flux tendu à une organisation très serrée. Chaque flux change la cadence de la logistique, la place du stock et le lien avec le client. Un système peut lier les trois approches selon les références : une référence standard peut être poussée, tandis qu’une référence spécifique est tirée au cas par cas.
- flux poussé : avantage de disponibilité, limite de surstock
- flux tiré : avantage de souplesse, limite de délai
- flux tendu : avantage de réduction du gaspillage, limite de marge d’erreur
Le stock comme variable de décision
Le stock n’a pas le même rôle selon le flux choisi. Dans un modèle poussé, il absorbe les variations de la demande et protège le client. Dans un flux tiré, il reste plus léger et sert surtout de relais. Dans un flux tendu, il devient presque invisible. Cette gestion change aussi le coût global : plus le stock monte, plus la production immobilise de matière et de trésorerie. Le bon arbitrage consiste à lier le produit, le délai et le niveau de service.
Quand choisir chaque approche
Le choix entre ces flux dépend du cas réel. Une entreprise qui vend des pièces standard, très répétitives, peut pousser la production pour réduire les ruptures. Une autre, qui assemble à la demande, a intérêt à tirer les opérations depuis la commande client. Le meilleur objectif reste d’aligner la méthode sur le besoin ensemble, sans confondre rapidité et précipitation.
Pourquoi les prévisions changent tout ?
Les prévisions changent tout parce qu’elles orientent la production avant que le client ne s’exprime. Dans un flux poussé, une entreprise doit filtrer les données de vente, réduire les écarts et gérer sa ressource de capacité avec précision. L’outil de pilotage central est souvent un logiciel de planification qui relie la chaîne logistique, les historiques et les volumes attendus. Sans cette base, le premier appel à la production peut déclencher un mauvais niveau de stock.
Un cas fréquent illustre bien le problème : si la prévision annonce 12 000 unités et que la demande réelle tombe à 9 500, l’écart de 2 500 pièces pèse sur le coût et sur la place en entrepôt. À l’inverse, si la demande grimpe à 14 000, l’entreprise risque une rupture. Les flux dépendent donc directement de la qualité des données, car chaque erreur se répercute sur les délais, les volumes et la satisfaction client.
Anticiper sans surproduire
Anticiper dans les flux exige une méthode claire. D’abord, il faut partir des historiques de vente. Ensuite, il faut lier ces données à la saison, au client et aux promotions. Puis, il faut ajuster la production selon les écarts observés. Enfin, il faut contrôler le stock pour éviter la surproduction. Cette logique aide à réduire le coût, mais elle demande une lecture fine des signaux du marché.
- analyser les ventes passées
- croiser les données avec la saisonnalité
- ajuster la production par référence
- surveiller les écarts entre prévu et réel
Fiabiliser les données avant de lancer
Une entreprise qui fiabilise ses prévisions limite les mauvaises surprises. Les flux deviennent plus stables quand les outils de planification s’appuient sur des historiques propres, des références bien classées et des hypothèses vérifiées. Le processus de production gagne alors en lisibilité, et le stock de sécurité reste cohérent avec la demande attendue. Sans cette rigueur, la chaîne logistique perd en efficacité et le client attend plus longtemps.
Dans quels cas cette stratégie devient-elle vraiment utile ?
La production anticipée devient vraiment utile quand la demande est stable et que le service attendu ne laisse pas de marge. Dans ces flux, l’entreprise peut sécuriser ses volumes, réduire le gaspillage et garder un stock de produits finis disponible. C’est particulièrement vrai pour une batterie standard, un filtre technique ou un échangeur vendu en grande série. Quand le client veut recevoir vite, la logistique gagne à pousser la production en amont. Pour approfondir ce sujet, consultez notre guide sur définition flux tendus.
Un exemple simple : une entreprise de rénovation fabrique chaque mois 15 000 filtres d’air pour des chantiers récurrents. Le premier objectif reste de servir sans délai, tout en maîtrisant le coût de stockage. Dans ce cas, la production en flux poussé protège la disponibilité, surtout si les volumes sont connus et si le système de planification reste solide. Le processus fonctionne bien quand la matière se conserve et que les références tournent vite.
Les situations où l’anticipation paie
Les flux anticipés paient dans quatre cas très concrets : les produits standards à forte rotation, les séries longues, les approvisionnements saisonniers et les marchés où le délai de livraison doit rester court. Une centrale énergétique qui prépare des batteries de secours avant l’hiver, par exemple, évite les ruptures au moment critique. L’entreprise gagne alors en réactivité sans attendre chaque commande.
- produits standardisés à forte rotation
- volumes stables sur plusieurs mois
- besoin de disponibilité immédiate
- références faciles à stocker
Les critères qui aident à décider
Pour décider, il faut regarder la stabilité, les volumes, le stockage et le service. Une production anticipée convient mieux si la demande varie peu, si l’espace logistique est suffisant et si la référence supporte un stock tampon. À l’inverse, un produit très personnalisé appelle souvent un autre modèle. Le bon choix consiste à résumer ces critères avant de lancer, puis à ajuster le système selon le retour terrain.
FAQ – Questions fréquentes sur les flux de production
Qu’est-ce qu’un flux poussé en logistique ?
Un flux poussé en logistique est une méthode de production où l’on fabrique avant la demande réelle, à partir de prévisions et d’un planning. Le stock sert alors de relais entre l’atelier et le client.
Quelle différence avec un flux tiré ?
Le flux poussé part des prévisions, tandis que le flux tiré part de la commande client. Le premier anticipe, le second suit la demande réelle.
Quels sont les principaux avantages de ce modèle ?
Ce modèle permet de sécuriser les volumes, de réduire les ruptures et d’améliorer la disponibilité produit. Il aide aussi à mieux organiser la production et la logistique.
Quels sont ses limites dans une entreprise ?
Ses limites sont surtout le surstock, le coût d’immobilisation et les erreurs de prévision. Une entreprise peut vite perdre en souplesse si la demande change trop vite.
Dans quels cas le choisir plutôt qu’un autre système ?
Il vaut mieux choisir ce système quand la demande est stable, les produits sont standards et le délai client doit rester court. C’est souvent le bon cas pour des références à forte rotation.