Flux tiré et flux poussé : quelles différences ?
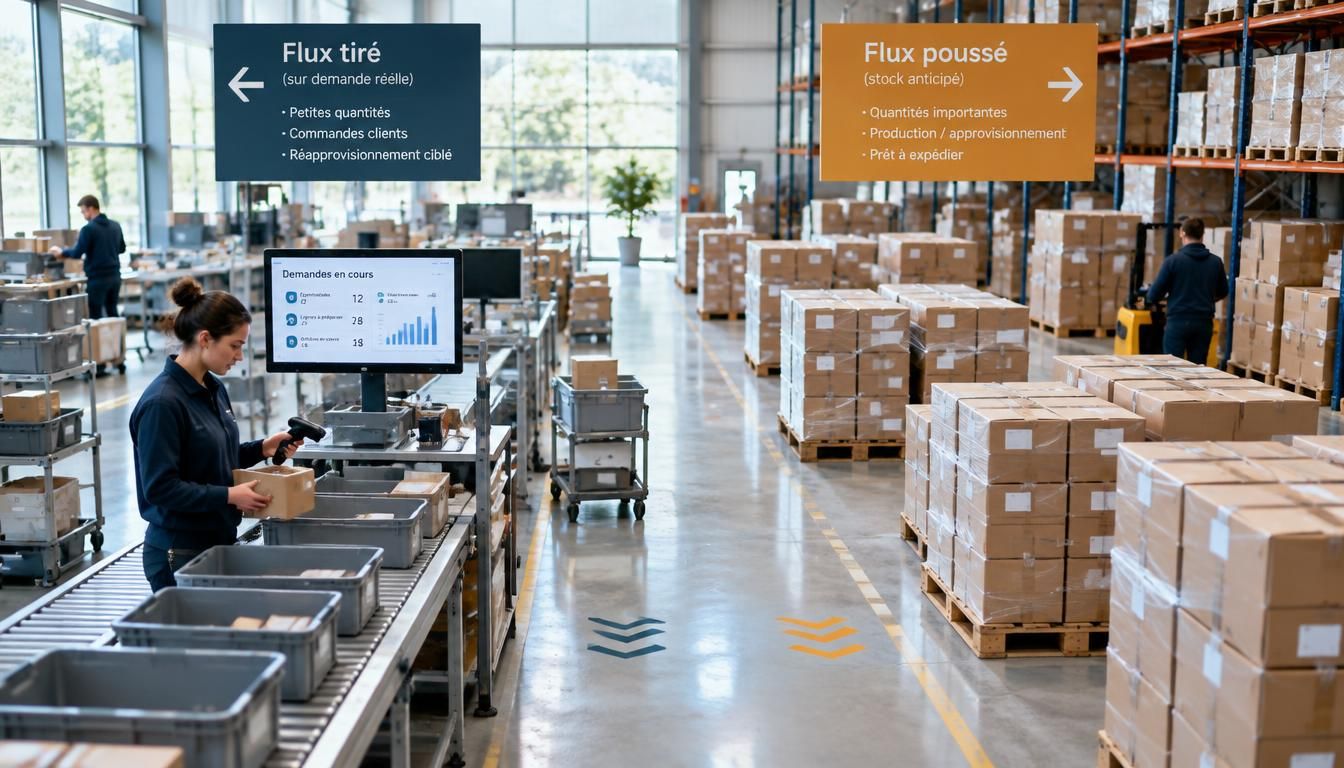
Dans une usine, tout se joue souvent entre ce que l’on anticipe et ce que le client demande vraiment. Le flux tiré et le flux poussé représentent justement deux façons de piloter la production et la logistique, avec des effets très concrets sur le stock, les délais et la réactivité. Si vous cherchez une explication simple, vous allez voir qu’il suffit de comparer une logique qui pousse à produire avant la demande et une logique qui tire l’activité depuis la consommation réelle.
Ce guide vous aide à comprendre ces deux modèles, à repérer leurs usages et à choisir celui qui convient le mieux à votre entreprise, que vous lisiez aussi des retours sur LinkedIn ou que vous travailliez en atelier. L’idée est simple : clarifier les mécanismes, puis montrer comment ils transforment le quotidien d’une chaîne de production.
Comprendre d’abord la logique d’anticipation et de demande
Le premier principe repose sur l’anticipation : on produit avant la vente, en s’appuyant sur une prévision, un calcul des besoins et un niveau de stock cible. Dans ce modèle, le flux avance parce qu’un outil de planification veut éviter la rupture. Le second principe part de la demande réelle : le flux se déclenche quand le client consomme, ce qui oblige la production à tirer les volumes au plus près de l’usage. Dans les deux cas, la logistique doit lier chaque étape de la chaîne pour continuer à fonctionner sans friction. Pour une entreprise, c’est un choix de modèle, mais aussi de méthode. Pour approfondir ce sujet, consultez notre guide sur flux poussés.
Imaginez une usine qui fabrique des pièces standard : elle peut produire pour remplir un tampon de stock, puis ajuster ses volumes quand la prévision change. Ce calcul n’est pas qu’un détail, il influence le produit disponible, le délai de livraison et la place occupée en entrepôt. Le principe est essentiel : anticiper rassure, mais produire trop tôt peut coûter cher. Un même flux ne répond donc pas à la même demande selon le niveau d’incertitude.
Pourquoi la production anticipée rassure certaines organisations
Quand la demande est stable, la production anticipée sécurise le client et simplifie le pilotage. L’entreprise sait quoi produire, en quelle quantité et à quel cours de la semaine. Le flux devient plus lisible, la chaîne logistique plus régulière, et le stock joue le rôle de tampon. Cette logique convient bien à des produits à forte rotation, car elle limite les à-coups. Le principe est simple : pousser le produit avant la commande pour garantir la disponibilité. En français courant, cela veut dire qu’on préfère prévenir plutôt que subir. En complément, découvrez définition flux tendus.
- Prévision plus facile à construire
- Production régulière et cadencée
- Stock disponible pour le client
- Moins d’aléas sur la chaîne logistique
Comment la demande réelle change le pilotage au quotidien
Dès que la demande varie, le pilotage change de niveau. Le flux ne part plus d’un calcul théorique, il part d’un besoin réel, souvent visible au poste aval. L’entreprise doit alors produire plus vite, mieux synchroniser ses équipes et réduire les temps morts. Ce modèle demande une prévision plus fine, mais surtout une capacité à tirer les ordres depuis la consommation. C’est là que la production devient plus réactive : le produit est lancé parce qu’un client a consommé, pas parce qu’un plan l’a poussé à l’avance.
| Anticipation | Demande réelle |
|---|---|
| On produit avant la vente | On produit après le signal aval |
| Le stock absorbe l’écart | Le flux suit la consommation |
| La prévision pilote le calcul | Le besoin client pilote l’action |
Dans un atelier français de sous-traitance, ce basculement se voit très vite : moins de surproduction, mais plus d’exigence sur la coordination. Le cours de la journée dépend alors de la demande réelle, pas seulement d’un plan figé.
Quand le pilotage en mode pull change vraiment la donne
Le pilotage en mode pull transforme la façon de produire, parce qu’il met le client au centre du déclenchement. Le flux ne s’ouvre que lorsqu’un poste aval consomme, ce qui réduit les stocks et limite les produits inutiles. Dans cette logique, l’entreprise doit accepter une chaîne plus sensible, mais aussi plus précise. Le principe est essentiel en lean management : tirer l’activité depuis l’usage réel, puis produire juste ce qu’il faut, au bon moment. Un modèle pull bien construit améliore l’utilisation des ressources, mais il demande un coût de coordination plus serré et une logistique très attentive.
Dans un contexte juste-à-temps, le flux devient continu sans être massif. Une usine d’assemblage peut, par exemple, inscrire ses besoins au fil des consommations, accepter des petits lots, puis produire en séquence courte. Une autre entreprise peut tirer ses composants depuis l’aval et maintenir seulement un stock tampon minimal. Cette méthode est très utile quand les préférences clients changent souvent, mais elle exige une visibilité claire sur la chaîne et un emploi rigoureux des signaux de réapprovisionnement. Sur LinkedIn, beaucoup d’équipes partagent d’ailleurs ce retour : moins de stock, mais plus de discipline.
Pourquoi le juste-à-temps renforce cette logique
Le juste-à-temps renforce le flux parce qu’il supprime l’idée de produire “au cas où”. On fabrique seulement quand il faut, ce qui réduit les encours, les manipulations et les délais cachés. Le client reçoit un produit plus proche de son besoin réel, et l’entreprise évite d’accumuler un stock coûteux. Cette méthode fonctionne bien si la chaîne est stable, si les cours d’atelier sont bien synchronisés et si la production sait tirer l’information au bon endroit. C’est aussi une façon de rendre le flux plus continu sans l’alourdir.
- Moins de stock immobilisé
- Délais plus courts et plus visibles
- Réactivité accrue face à la demande
- Moins de gaspillage opérationnel
Les limites à connaître avant d’adopter ce fonctionnement
Avant d’adopter ce fonctionnement, il faut mesurer les limites. Si la demande devient imprévisible, le flux peut se tendre très vite. Une rupture chez un fournisseur, un calcul mal ajusté ou un poste lent suffit à bloquer la chaîne. L’entreprise doit donc accepter une discipline plus forte, avec une méthode claire et des signaux fiables. Le modèle pull n’est pas magique : il réduit le stock, mais il augmente la dépendance à la qualité du pilotage. C’est pourquoi certaines usines gardent encore un tampon de sécurité.
On le voit souvent dans les secteurs où la variation est forte : le produit doit être disponible, mais la production ne peut pas toujours suivre instantanément. Le flux tiré et le flux poussé ne s’opposent donc pas comme deux camps fermés ; ils servent surtout à arbitrer entre souplesse et sécurité. Sur LinkedIn, certains responsables expliquent même qu’ils combinent les deux selon les références et le niveau de cours de commande.
Choisir le bon système selon votre contexte de production
Le bon choix dépend d’abord de votre contexte. Si la demande est stable, la production peut rester anticipée sans créer trop de risque. Si elle varie fortement, il devient plus logique de tirer le flux depuis la consommation. L’entreprise doit aussi regarder son stock, sa logistique, ses délais et sa capacité à produire vite. Le calcul n’est donc pas seulement financier : il touche le modèle d’organisation, la visibilité sur les postes et la place laissée aux aléas. Dans beaucoup de cas, la meilleure stratégie consiste à garder une base poussée et à faire évoluer certaines références vers un fonctionnement plus réactif.
Une transition réussie commence souvent par les produits les plus simples à suivre. On réduit les lots, on raccourcit les délais internes, puis on améliore la visibilité opérationnelle. Le flux devient alors plus lisible, et l’entreprise peut lier plus finement la demande au planning. Cette transformation demande du temps, mais elle évite de passer brutalement d’un système par lots à une logique totalement tirée. En français courant, cela revient à ne plus produire “plein stock” sans raison, tout en gardant un niveau de sécurité raisonnable. Le principe reste essentiel : ajuster sans casser la chaîne.
Dans quels cas garder une logique anticipée reste pertinent
La logique anticipée reste utile si vos ventes sont prévisibles, si votre client attend une disponibilité immédiate ou si votre produit a une rotation forte. Elle convient aussi quand le délai d’approvisionnement est long, car le stock protège la production. Dans ces cas, pousser le flux en amont reste cohérent avec la stratégie de service. Pour une entreprise, c’est souvent le meilleur compromis entre coût et continuité.
- Demande régulière et peu variable
- Besoin de disponibilité immédiate
- Délais d’approvisionnement longs
- Production de masse ou par lots
Comment passer progressivement vers un pilotage plus réactif
Pour passer progressivement vers un pilotage plus réactif, commencez par mesurer les écarts entre prévision et consommation réelle. Ensuite, réduisez les tailles de lots, clarifiez les signaux de réapprovisionnement et sécurisez les points critiques de la chaîne. L’entreprise peut aussi tester un modèle hybride : certains produits restent poussés, d’autres passent en pull. Cette étape évite un choc organisationnel et permet de continuer à produire sans rupture. Le mot-clé est l’équilibre : tirer là où la demande le justifie, pousser là où la stabilité rassure.
| Quand choisir quoi | Repère pratique |
|---|---|
| Flux poussé | Demande stable, stock utile, production planifiable |
| Flux tiré | Demande variable, besoin de réactivité, stock réduit |
| Modèle hybride | Transition progressive, visibilité renforcée, risque maîtrisé |
Dans une usine chinoise de composants comme dans un atelier français, la même logique s’applique : plus vous voyez la demande, plus vous pouvez ajuster le flux. Le bon système n’est pas le plus théorique, c’est celui qui fonctionne vraiment au quotidien.
FAQ – Questions fréquentes sur les deux logiques de pilotage
Quelle est la différence la plus simple à retenir entre les deux logiques ?
Le principe est simple : le flux poussé produit à partir d’une prévision, tandis que le flux tiré démarre avec la demande réelle du client.
Le pilotage tiré est-il toujours meilleur pour réduire les stocks ?
Souvent oui, mais pas toujours. Il réduit le stock si la chaîne est fiable et si la production suit bien les signaux aval.
Dans quel cas une prévision reste-t-elle indispensable ?
Elle reste indispensable quand le produit doit être disponible vite, quand la demande varie peu ou quand le calcul des besoins doit sécuriser la production.
Comment savoir si une organisation peut passer à un fonctionnement plus réactif ?
Vous pouvez commencer par une étape pilote, avec un outil simple, puis vérifier si la méthode tient sans dégrader le client, le stock ou la production.