
Marquage sur inox brut : méthodes et rendu fiable
 Sophie
•
2 septembre 2026
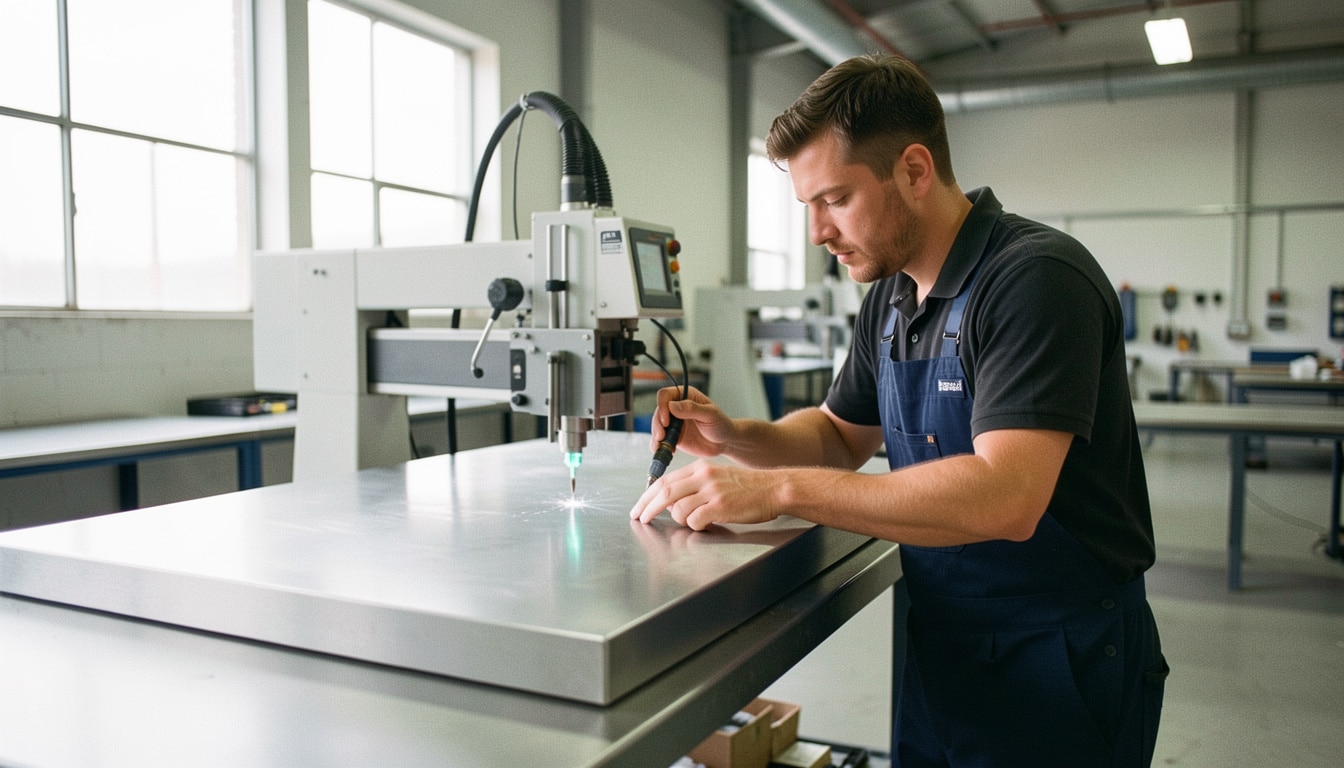
Le marquage sur une surface métallique brute représente souvent le premier vrai test de lisibilité pour une pièce exigeante. Quand l’état du support n’est pas préparé, chaque détail compte, du contraste au rayage, et vous devez viser juste dès la première passe. Le marquage inox surface brute sert à identifier, sécuriser et rendre une pièce durablement lisible. Sur de l’inoxydable, la contrainte est réelle, car le matériau réagit différemment d’un support ordinaire. Le laser n’est qu’une des solutions possibles, mais il reste souvent la plus utilisée pour une plaque ou une pièce technique.
Dans un atelier, un technicien de Lyon ou de Nantes vous dira la même chose : sur l’inox brut, le résultat ne pardonne pas l’approximation. C’est précisément pour cela qu’un bon marquage inox surface brute demande méthode, réglages et compréhension du support.
Comprendre ce que recouvre le marquage sur inox brut
Différencier marquage, gravure et impression sur métal
Le marquage désigne l’action de rendre une information visible sur l’inox, alors que la gravure enlève ou modifie la matière plus profondément. Sur acier ou inox, l’impression ajoute une couche en surface, ce qui change tout en résistance. Dans un usage industriel, un marquage bien pensé doit rester clair, même après manipulation répétée. Un professionnel choisira donc l’approche selon la surface, le métal et la fonction de la plaque. La gravure offre un effet plus marqué, mais le marquage reste souvent plus rapide et plus souple pour un besoin technique.
- Le marquage sert surtout à identifier et lire rapidement.
- La gravure agit davantage sur la matière.
- L’impression repose sur un dépôt en surface.
- Chaque solution répond à un usage différent sur inox.
Pourquoi l’inox brut demande une lecture plus technique du support
Sur une surface brute, l’inox ne renvoie pas la lumière comme un acier poli, et cela change la perception du trait. Le marquage doit composer avec une surface plus irrégulière, parfois légèrement oxydée ou marquée par la fabrication. Dans ce contexte, la lecture du support devient plus technique, car le métal absorbe ou diffuse différemment l’énergie. Pour une plaque de maintenance ou une pièce de série, il faut donc anticiper le rendu final avant de lancer la production. Le marquage sur inox brut n’est pas compliqué, mais il exige une vraie logique de test.
Les procédés qui donnent un résultat fiable sur une surface brute
Le laser à fibre et ses effets sur l’inox
Le laser à fibre est aujourd’hui le procédé le plus répandu pour le marquage de l’inox, car il combine vitesse, précision et répétabilité. Sur une surface brute, il peut créer un contraste net sans contact direct, ce qui limite les défauts mécaniques. Le laser agit en chauffant localement la matière, parfois jusqu’à modifier sa couleur ou sa structure superficielle. Pour un atelier, c’est une solution propre et rapide, surtout quand il faut marquer des séries identiques. Le marquage laser reste intéressant quand la qualité visuelle doit être stable d’une pièce à l’autre.
| Procédé | Effet principal |
|---|---|
| Laser à fibre | Contraste rapide et précis |
| Gravure mécanique | Retrait plus profond |
| Marquage de surface | Lecture visuelle simple |
Quand la gravure mécanique reste la meilleure option
La gravure mécanique garde sa place quand vous cherchez un relief plus franc ou une lecture tactile. Elle convient bien aux pièces soumises à des frottements forts, surtout si le marquage doit rester visible malgré l’usure. Dans certains cas, le laser ne suffit pas à produire la profondeur souhaitée, alors la solution mécanique devient plus adaptée. Le choix dépend aussi de la qualité attendue, du type de série et du temps disponible en atelier. Voici les points à retenir avant de trancher :
- La gravure mécanique donne un relief plus profond.
- Le laser est souvent plus rapide.
- La finesse varie selon le procédé choisi.
- Le besoin de résistance oriente la décision finale.
Ce que change vraiment l’état brut de la matière
Contraste, rugosité et lisibilité : les trois variables à surveiller
Sur une surface brute, trois paramètres dominent : le contraste, la rugosité et la lisibilité. Plus l’état du support est irrégulier, plus le rendu peut varier d’un point à l’autre. Un inoxydable brut peut ainsi donner un contraste plus discret qu’un support préparé, surtout si la surface a gardé des traces de fabrication. Le rayage involontaire peut aussi brouiller la lecture, ce qui oblige à vérifier la qualité du marquage avant validation. Pour vous, l’enjeu est simple : obtenir une lisibilité constante, même sur une surface moins docile.
- La rugosité modifie la diffusion de la lumière.
- Le contraste dépend de l’état de surface.
- La lisibilité baisse si le rayage est trop présent.
- La qualité du résultat varie selon le support.
- Un test préalable évite les mauvaises surprises.
Pourquoi une surface brute réagit différemment d’un inox poli
Un inox poli renvoie la lumière de façon plus uniforme, alors qu’une surface brute la casse et la disperse. Cela change le contraste perçu, même avec le même réglage de marquage. Sur une pièce brute, le métal absorbe parfois davantage l’effet visuel, ce qui peut rendre le texte plus discret. À l’inverse, un léger rayage peut renforcer ou affaiblir le marquage selon l’angle de vue. C’est pour cette raison qu’un même état de surface n’offre jamais exactement la même lisibilité qu’un inox poli, et la qualité finale doit être contrôlée à l’œil.
Réglages, préparation et étapes pour réussir le résultat
Préparer la pièce avant de lancer le marquage
Avant de lancer la machine, il faut préparer la pièce avec soin. Dans un atelier, on commence souvent par brosser légèrement la zone utile, puis par éliminer poussières et graisses. Cette étape améliore l’accroche visuelle et réduit les écarts de contraste. Un professionnel sait qu’un simple résidu peut suffire à modifier le rendu sur un millimètre de large. Pour réaliser un résultat propre, mieux vaut utiliser une méthode stable, vérifier l’orientation de la pièce et garder la même procédure sur toute la série. Voici le déroulé conseillé :
- Dégraisser la zone.
- Brosser si nécessaire.
- Positionner la pièce.
- Choisir le fichier.
- Tester un premier point.
- Contrôler le rendu final.
Tester les réglages pour éviter un rendu trop faible ou trop profond
Le bon résultat dépend surtout de l’équilibre entre puissance et vitesse. Si la puissance est trop basse, le marquage devient faible ; si elle est trop forte, la matière peut être trop marquée. Il faut donc utiliser la machine par paliers et réaliser un essai sur une zone témoin. Dans beaucoup d’ateliers, on ajuste par incréments de un millimètre de focalisation ou par petites variations de vitesse pour stabiliser le rendu. Le tableau ci-dessous donne une base simple à adapter selon votre besoin :
| Réglage | Effet de base |
|---|---|
| Puissance faible | Contraste limité |
| Vitesse élevée | Marquage plus léger |
| Puissance forte | Effet plus profond |
Usages, traçabilité et résistance dans le temps
Identifier une pièce, un lot ou une plaque signalétique
Le marquage sert d’abord à identifier sans ambiguïté. Sur une plaque signalétique, un code ou un numéro de série permet de suivre une pièce du contrôle qualité jusqu’à la maintenance. Dans l’industrie, cette application est essentielle pour les lots, les machines et les composants soumis à des vérifications régulières. Une plaque bien marquée évite les erreurs de montage et facilite la traçabilité. Voici cinq usages fréquents :
- Numéro de série sur une pièce.
- Code de lot sur une plaque.
- Référence technique de machine.
- Signalétique de sécurité industrielle.
- Identification d’un composant en atelier.
Tenue aux frottements, aux solvants et aux contraintes d’atelier
Un marquage durable doit résister aux frottements, aux solvants et aux manipulations répétées. C’est là que l’inox prend l’avantage sur d’autres supports, car il supporte bien les environnements exigeants. Sur une plaque industrielle, le marquage reste souvent lisible plus longtemps qu’une encre classique, surtout si la pièce est exposée à l’huile ou au nettoyage fréquent. Dans une ligne de production, cela peut représenter plusieurs mois, voire plusieurs années de lisibilité utile. Le marquage durable devient alors un vrai outil de fiabilité.
Choisir la bonne approche selon le besoin réel
Choisir entre marquage léger, profond ou très contrasté
Pour bien marquer, il faut d’abord définir le besoin réel. Voulez-vous un marquage discret, un effet profond ou une lecture très contrastée ? La réponse dépend du type d’objet, de sa fréquence d’usage et de l’environnement. Un marquage léger convient à un objet décoratif, tandis qu’un rendu plus fort est préférable pour une pièce d’identification. Il est souvent utile de proposer une solution en fonction de l’exposition, du budget et du résultat attendu. Voici les critères à examiner :
- Le niveau de lisibilité recherché.
- La résistance attendue.
- Le type d’objet à marquer.
- Le temps de production disponible.
- Le rendu visuel souhaité.
Comparer l’inox avec d’autres matériaux selon l’usage
Face à l’aluminium, au plastique ou à d’autres supports, l’inox se distingue par sa tenue et sa stabilité. L’aluminium peut être plus simple à marquer, mais il n’offre pas toujours la même résistance. Le plastique, lui, autorise certains marquages rapides, mais sa durabilité reste souvent inférieure. Pour un objet exposé à des contraintes fortes, l’inox reste supérieur dans bien des cas. Le tableau ci-dessous aide à comparer les options selon l’application :
| Matériau | Atout principal |
|---|---|
| Inox | Durabilité élevée |
| Aluminium | Marquage facile |
| Plastique | Coût souvent bas |
FAQ – Questions fréquentes sur le marquage de l’inox brut
Peut-on obtenir un bon contraste sur une surface brute ?
Oui, mais le contraste dépend beaucoup de l’état de la surface et du réglage choisi. Un marquage bien calibré permet d’obtenir une lecture nette, même si la surface n’est pas préparée comme un inox poli.
Le laser convient-il à tous les inox ?
Le laser convient à beaucoup d’inox, mais pas à tous les comportements de surface. Selon la nuance et l’état du support, il faut parfois ajuster la puissance ou la vitesse pour garder un marquage propre.
Faut-il préparer la surface avant de marquer ?
Oui, un nettoyage ou un léger brossage améliore souvent le résultat. Même sur une plaque brute, cette préparation limite les écarts de rendu et sécurise la qualité du marquage.
Quelle différence entre marquage et gravure ?
Le marquage modifie surtout l’apparence, tandis que la gravure enlève davantage de matière. La gravure est donc plus profonde, alors que le marquage reste souvent plus rapide et plus souple.
Le résultat reste-t-il lisible dans le temps ?
Oui, si le procédé est bien choisi et si le support est adapté. Un marquage bien réalisé sur inox peut rester durable, même en environnement professionnel avec frottements et nettoyages répétés.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie